活动背景图
该精酿纯生啤酒厂隶属于宁波省,日常量30吨,生产废水减排口量约200m³/d。考虑到为于水教育资源焦虑不安地域,上海工厂符合要求进行个部分水循环,也需要满足要严格的减排口规范标准。
废水处理部分及的来源
化工废水其主要为三大类:
糖化生产废水:含带麦芽糖糖、核脂肪酸,COD约8000mg/L
发孝生活污水:含酵母粉残体、甲醛溶液,COD约5000mg/L
包装方式废渣:含难以清理剂和一定量啤洒,COD约1500mg/L
工作加工制作工艺 程序流程
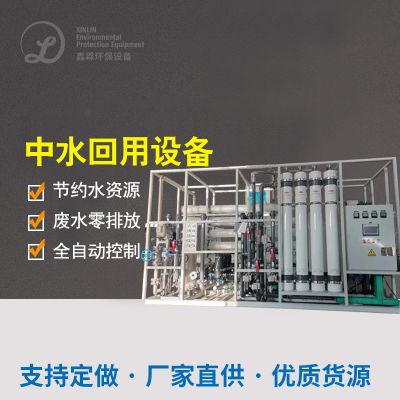
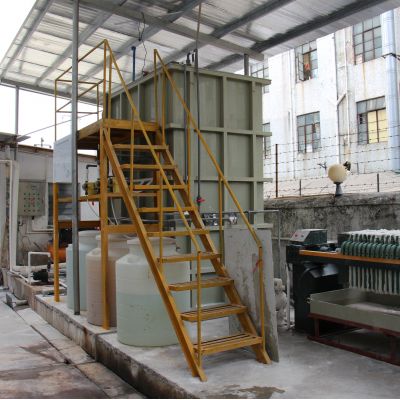
运用"物理预办理+MBR膜生物体化学催化反应器+RO反浸入"工艺流程:
翻转视频格栅价格
:我们要除麦壳等大颗粒物杂质残渣
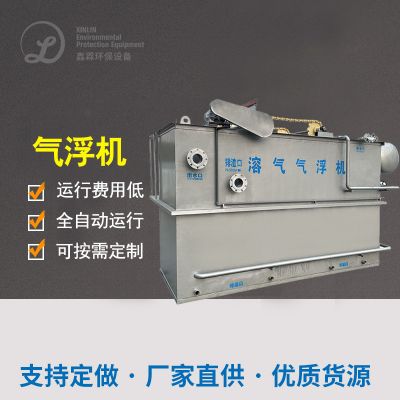
气浮装备
:取除脂肪和悬浊液成分
油脂水解酸性反应池
:增强废水处理可生化模式性
MBR系统软件
:内装置PVDF空芯纤维素膜,活性污泥浓硫酸浓度维护在8000-10000mg/L
RO系统软件
:对MBR满水后参与深度.加工,产水回收利用于除垢多种工序
污泥整理整理
:用到板框带式压滤机脱水烘干,泥饼清运妥善处理
结果英文效果好
系统性启动不稳后实现目标:
网络综合水流COD < 50mg/L,BOD5 < 10mg/L
回收需需水量达60m³/d,占全厂用需需水量的25%
工业废水形成量减小40%
年勤俭节约水土资源性管理费约310万元

 扫一扫添加微信