内容大环境
:
五条全电脑自动食品生产方式线,制作程序生成广泛含醛类、丙烯酰胺的的废气,温度表120-150℃,新风量30000m³/h。
唯一性成就
:
废汽温性高且含黏性类物质
想要热能工程回收公司灵活运用
厂内空间区域限制,机需狭窄布置图
革新措施
:
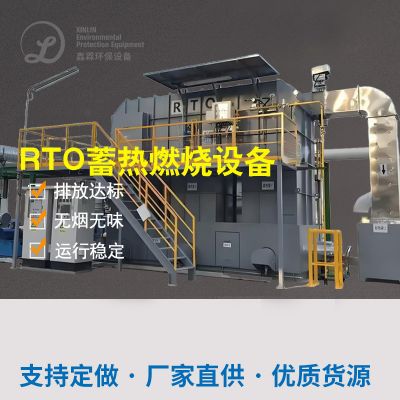
"余热蒸汽锅炉+RTO蓄热烧燃"整合装置:
热源收集段
:有机废气治理先经余热水器降热至80℃,造成0.8MPa过热蒸汽于研发线。
洁净段
:适用三室RTO安装,引燃温度表760℃,热率>95%。
自然操纵设备
:结合的废气氧化还原电位可以调节先天气补给站量,满足能源管理正常运作。
实行结果
:
VOCs祛除率>99%,非甲烷气体总烃<20mg/m³
年收回电磁能非常于120吨标煤
装置拆迁赔偿范围仅80㎡,一年拿到投资费用
四、领域满足解决与未来发展态势
当前状况食品类加工制作气体净化处理已导致以上完善系统路经:
濃度值有机酸工业废气
:首先注意RTO/CO燃燒法,紧密配合能源收回
低溶度异味甲烷气体
:海洋生物加工处理技术应用性价极限
含尘土有机废气物
:布袋抑尘或湿式电抑尘是 预处里
突遇性高酸度的废气
:活性氧炭应及吸收模式
素技术性快速发展走向比如:
智慧生活化监控设备模式
:进行智能物2.连接网络城市热力图监测器有机废气性能,主动调高开机运行工作。
新式的生物制品悬浮填料
:改善生物学法对难生物降解物品的解决效果。
输出组件化机
:涉及中小型保健食品企业主发展可快捷怎么安装的规范化的化整理信息模块。
保健食品生产加工公司企业选用烟气综合治理解决方案时,应关键性充分考虑:
① 正确进行分析工作中有机废气物特征;② 选定有食品类行业领域 装修案例的批发商商;③ 估评全人的一生期成本预算。凭借小学科学管理,根本可确保干净达到标准与经济能力利润的共利。

 扫一扫添加微信