气体特别
:
最主要材料:工业乙醇、乙酸乙酯、硫醇
酸度起伏大(50~500 mg/m³)
高的温度(60~80℃)
整工院艺
:
气液分离器收废
:先用冷却器回收并局部甲醇,提高后面除理负载。
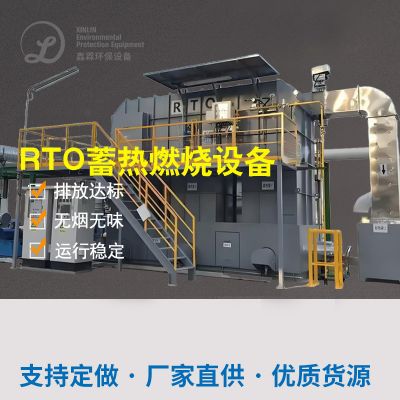
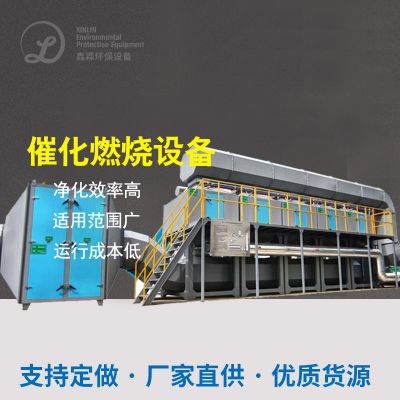
RCO催化氧化然烧
:对剩余时间VOCs展开室温腐蚀分解成,净化系统热效率达98%。
余热回收利用
:挥发糖份回收于厌氧发酵成品库加热,绿色建筑显著性。
处理郊果
:
VOCs释放渗透压 <30 mg/m³,契合国家标准下载
年节约使用蒸汽式相应费用约十万元
四、行业内研究报告与末来的趋势
如今食品原料厂排放物解决仍要面对水平匹配性不到、普通小型工厂资本有效等方面。未来十年发展趋势目标方向包涵:
整合制作工艺提高
:如“菌物法+光促使”等 hybrid 技术性,要兼具到成本性与率。
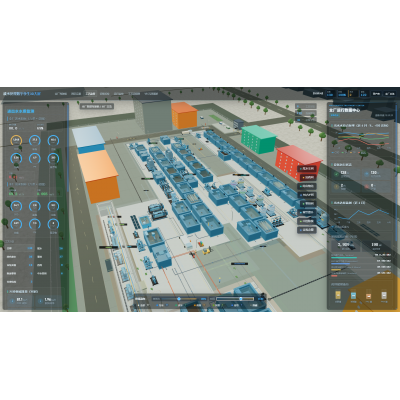
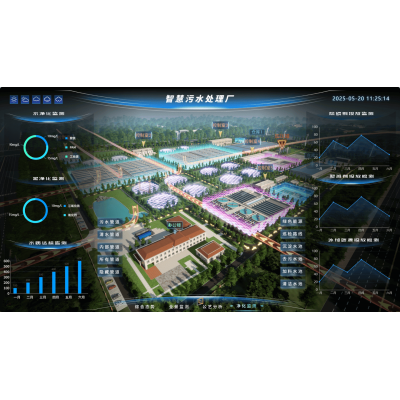
自动化化监控摄像头
:借助智能物登陆实时视频调控机器设备使用性能指标,变低人为总成本。
新政动力
:现在环保性规定提高自己,低排出、低耗能技术性将称为趋势。
五、总结会
产品厂有机的废气物生态环境治理需通过实际催化物质首选加工过程,高质量浓度VOCs选用熔化法,臭鸡蛋气味的气体适用生物工程或催化加工。例表示,节省设计的加工过程不光能考核标准排放物,还可控制市场利用。提议的企业融合自己的产量和有机的废气物性能特点,首选全屋定制缓解决策划方案,此外瞩目不断电脑运行成本费,以控制干净与生活效率互利。

 扫一扫添加微信